

اللحام بالليزر للمشاريع الدقيقة: الفوائد والتطبيقات ومتطلبات المشروع
فهرس المحتويات
ما اللحام بالليزر الدقيق؟
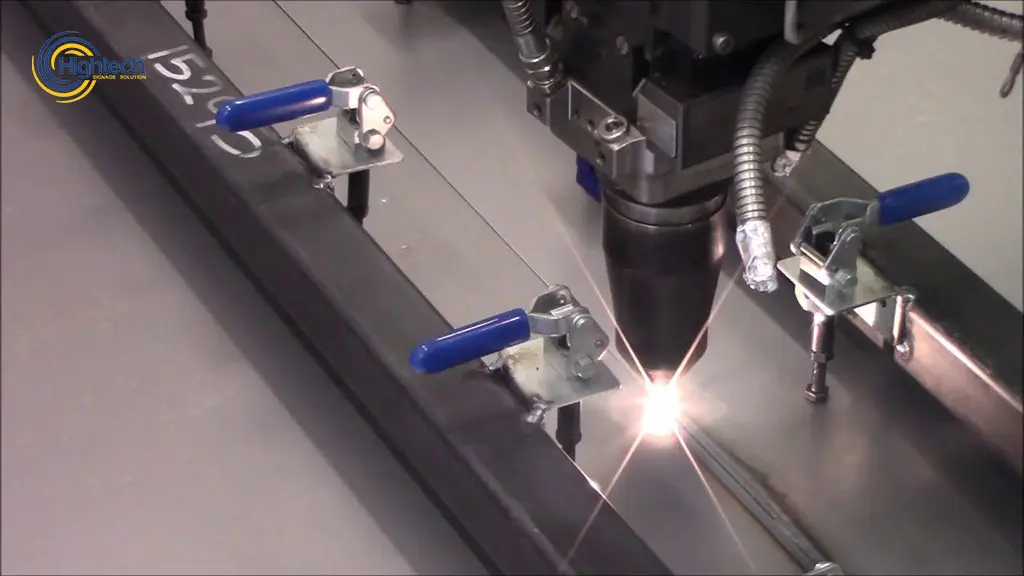
يستخدم اللحام بالليزر الدقيق حزمة مركزة لوصل أجزاء تتطلب ضبطًا شديدًا للأبعاد أو الحرارة أو المظهر أو قابلية تكرار النتيجة. وينبغي للعملية الدقيقة أن تضع خط اللحام في موضعه الصحيح وتحقق عمق الاختراق المحدد وتحد من التشوه وتعيد النتيجة المقبولة عبر الدفعة. وتعتمد النتيجة على نظام الإنتاج كاملًا، لا على مصدر الليزر وحده.
قد يلائم اللحام بالليزر المعادن الرقيقة والمكونات الصغيرة والقطع المعقدة والتطبيقات التي يهم فيها المظهر والدقة والقوة. وبالمقارنة مع لحام MIG أو TIG، يمكنه في التطبيقات المناسبة توفير خط أضيق ومدخل حراري أقل وسرعة أعلى، لكن الأفضلية ليست مطلقة وتتوقف على الوصلة والمعدات وجودة الإعداد.
إجابة سريعة: متى يكون اللحام بالليزر مناسبًا للعمل الدقيق؟
قد يكون اللحام بالليزر خيارًا جيدًا للمكونات الصغيرة والجدران الرقيقة والوصلات الظاهرة والمهام التي تتطلب مدخلًا حراريًا محدودًا وإنتاجًا قابلًا للتكرار. وقد تنتج طاقته المركزة خط لحام ضيقًا ومنطقة متأثرة بالحرارة صغيرة، فيما تساعد حركة CNC أو الروبوت على تكرار المسار المبرمج. لكنه قد لا يلائم فجوات كبيرة أو متغيرة، أو أجزاء يصعب تثبيتها، أو وصلات تعيق الوصول بالحزمة، أو مواد مجهولة الحالة، أو مشاريع لم تُحدد معايير قبولها.
متى يُعد مشروع اللحام «عالي الدقة»؟
يكون المشروع عالي الدقة عندما تؤثر تغيرات صغيرة في موضع خط اللحام أو المدخل الحراري أو شكل الوصلة في الوظيفة أو المظهر أو التجميع. ومن المؤشرات الشائعة:
- أجزاء صغيرة أو وصلات ضيقة أو صفائح رقيقة أو أسلاك دقيقة
- أبعاد نهائية ذات تفاوتات ضيقة أو تشوه مسموح محدود
- مكونات حساسة للحرارة قرب خط اللحام
- عمق اختراق مضبوط دون أثر غير مقبول على السطح المقابل
- وصلات تتطلب منع التسرب أو إحكامًا محكمًا أو أداءً كهربائيًا محددًا
- أجزاء عالية القيمة أو إنتاج مؤتمت تكون فيه تكلفة الهدر كبيرة
لذا تشمل الدقة تصميم الوصلة وتجهيز الحواف والتثبيت والمعلمات وحالة المعدات والفحص، فضلًا عن دقة توجيه الحزمة.
متى يناسب اللحام بالليزر الدقيق المشروع، ومتى لا يناسبه؟
|
مؤشرات الملاءمة |
مؤشرات تستدعي الحذر |
|---|---|
| يمكن تحديد موضع الأجزاء وتثبيتها باستمرار. | يتغير موضع الوصلة كثيرًا من جزء إلى آخر. |
| الفجوات صغيرة وقابلة للقياس ومتكررة. | تتطلب الفجوات الكبيرة أو غير المنضبطة ملئًا يدويًا. |
| يجب أن يكون خط اللحام ضيقًا والمدخل الحراري محدودًا. | تحتاج المهمة إلى ترسيب كمية كبيرة من معدن الحشو أو بناء مساحة واسعة. |
| درجة المادة وطلاؤها وحالة سطحها معروفة. | تركيب المادة أو طلاؤها أو مستوى تلوثها غير مؤكد. |
| يستفيد حجم الإنتاج من تكرار النتيجة أو الأتمتة. | كل قطعة فريدة ولا يمكن تصميم وسيلة تثبيت اقتصادية لها. |
| يمكن اختبار معايير القبول على عينات. | يُطلب لحام «مثالي» دون حدود قبول قابلة للقياس. |
| يستطيع رأس اللحام الوصول إلى الوصلة بوضوح. | تمنع هندسة القطعة وصول الحزمة أو زاوية عمل آمنة. |
التجربة على عينة ممثلة من الإنتاج من أسرع الطرق للتحقق من ملاءمة العملية. ويجب أن تطابق العينة مادة الإنتاج وسمكها وهندسة الوصلة وحالة السطح وطريقة التثبيت؛ فقد تخفي العينة البديلة المريحة مشكلات تظهر لاحقًا في الإنتاج.
العوامل الأساسية التي تحدد دقة اللحام بالليزر
تصميم الوصلة وملاءمة الأجزاء قبل اللحام
تُعد محاذاة الحواف وضبط الفجوات أساسيين، لأن الحزمة الضيقة لا تعوّض تفاوتًا قد يتعامل معه لحّام يدوي ماهر. وتحتاج وصلات التناكب والتراكب والزوايا واللحام الزاوي إلى وصول مناسب وتلامس وتفاوتات مقبولة. وعندما لا يمكن تجنب الفجوة، قد يوسع سلك الحشو أو تذبذب الحزمة أو تعديل شكل الوصلة نطاق التشغيل، لكن يجب اختبار كل حل وتأهيله. وتؤكد إرشادات TWI أهمية تثبيت الأجزاء وضبط الفجوة في اللحام الليزري ذاتي الانصهار.
حجم البقعة وموضع التركيز
توفر البقعة الصغيرة تموضعًا أدق وكثافة طاقة أعلى، لكنها تقلل التسامح مع خطأ تحديد الموضع. وقد توسع الحزمة الأكبر أو المتذبذبة منطقة التغطية، مع تغير عمق الاختراق وتوزيع الحرارة. ويجب أن يظل التركيز ثابتًا مع تغير ارتفاع القطعة وزاوية الرأس؛ وقد يتطلب ذلك تجهيزات تثبيت دقيقة أو حركة معايرة أو استشعار ارتفاع أو تتبعًا لخط الوصلة.
القدرة وشكل النبضة وسرعة الحركة
يجب ضبط القدرة والسرعة لتحقيق انصهار الوصلة بالعمق المطلوب دون اختراق مفرط أو تبخر زائد أو تناثر. وتتيح أنظمة اللحام النبضي وماكينات اللحام بليزر QCW التحكم في طاقة النبضة ومدتها وترددها وشكلها، فيما تعتمد الأنظمة المستمرة على ثبات القدرة والحركة. والهدف هو تحديد نطاق تشغيل موثق ووضع إعدادات الإنتاج داخله بهامش مناسب، لا استخدام أقصى قدرة أو الاكتفاء بعينة واحدة جذابة.
تجهيزات التثبيت وتحديد موضع الأجزاء
تحدد تجهيزات التثبيت موضع الوصلة وفجوتها وارتفاعها ودرجة تقييد الحركة. وينبغي أن تحمي الأسطح وتسمح بوصول غاز الحماية إلى خط اللحام، وألا تحبس الحرارة أو الأبخرة. فقد يضيف التثبيت المفرط إجهادًا، فيما يسمح التثبيت الضعيف بالحركة. وقِس تكرار نتيجة الإنتاج بعد دورات تحميل وتفريغ متكررة، لا على قطعة واحدة وُضعت بعناية استثنائية.
تحضير السطح وغاز الحماية ومعدن الحشو
قد يغير الزيت والأكاسيد والطلاء وبصمات الأصابع وبقايا القطع امتصاص الطاقة وتكوّن الغازات؛ لذا اضبط عملية التنظيف والفاصل الزمني بينها وبين اللحام. ويؤثر نوع غاز الحماية وموضع الفوهة وتدفق الغاز في الأكسدة والمظهر. وقد يساعد سلك الحشو على سد فجوات محدودة أو تعديل خصائص المعدن، لكن يجب الحفاظ على ثبات قطره وزاوية تغذيته وسرعتها وموضع الحزمة.
الحركة والرؤية والمراقبة
تكرر الطاولة الثابتة أو منصة CNC أو الروبوت مسارًا مبرمجًا بدرجة اتساق أعلى عادة من الحركة الحرة باليد. ويمكن للرؤية تحديد معالم القطعة ولتتبع خط اللحام تصحيح التفاوت المتوقع. وقد تكشف المراقبة تغيرات الضوء المنعكس أو البلازما أو سلوك حوض الانصهار، لكن إشاراتها لا تصبح مؤشرات جودة موثوقة إلا بعد ربطها بنتائج فحص لحامات جيدة وأخرى معيبة.
اللحام بالليزر الدقيق للمعادن الرقيقة والأجزاء الصغيرة
تتعرض المواد الرقيقة لخطر الاختراق الزائد والالتواء وتغير اللون لأنها لا تحتمل قدرًا كبيرًا من الحرارة الإضافية. وقد تقلل الطاقة المركزة وزمن التفاعل القصير هذه المخاطر، لكن التلامس الثابت والتركيز الدقيق ومجموعة المعلمات المؤهلة تظل ضرورية. وتزيد الأجزاء الصغيرة أثر أخطاء التموضع؛ فقد يمثل انحراف بسيط نسبة كبيرة من عرض الوصلة.
- اسند الوصلة دون حجب الحزمة أو غاز الحماية.
- طابق حجم البقعة وحركة الحزمة مع عرض الوصلة.
- استخدم نبضات قصيرة أو حركة أسرع أو تسلسل لحام متوازنًا عندما يثبت الاختبار أنها تحد من الحرارة.
- اضبط الفجوة وحالة الحواف من مرحلة القطع إلى التجميع النهائي.
المواد وتطبيقات اللحام الدقيق
يُستخدم الفولاذ المقاوم للصدأ كثيرًا في الأدوات والمستشعرات والتجميعات الظاهرة، ويساعد ضبط الحماية والحرارة على الحفاظ على التشطيب ومقاومة التآكل. ويحتاج الألومنيوم إلى الانتباه لطبقة الأكسيد والانعكاس ونقل الحرارة واحتمال المسامية أو التشقق المرتبط بالسبيكة. أما التيتانيوم وسبائك النيكل فتتطلب أسطحًا نظيفة وحماية غازية منضبطة وتحكمًا موثقًا. وغالبًا ما يحتاج النحاس والنحاس الأصفر والمعادن غير المتشابهة إلى تطوير خاص للعملية، لأن التوصيل الحراري وسلوك الانصهار وتكوّن المركبات بين الفلزية قد يضيّق نطاق التشغيل.
تشمل التطبيقات المحتملة الأدوات الطبية والأغلفة الصغيرة، وأطراف التوصيل والوصلات والأغلفة الحاوية للمستشعرات في الإلكترونيات، والأجزاء الرقيقة والدعامات الدقيقة في الطيران، ومكونات السيارات والبطاريات الكهربائية أو المستشعرات، والحلي والقوالب والإصلاح الدقيق. وقد يضيف كل قطاع متطلبات للتنظيف وتتبع الأجزاء وقياس المقاومة واختبار التسرب والتعب أو تأهيل إجراءات اللحام رسميًا؛ فلا تعني الملاءمة التقنية استيفاء المتطلبات التنظيمية تلقائيًا.
اللحام بالليزر مقابل TIG وMIG في المشاريع الدقيقة
|
معيار المقارنة |
اللحام بالليزر |
لحام TIG |
لحام MIG |
|---|---|---|---|
| أجزاء صغيرة أو رقيقة | مناسب عندما يكون تجهيز الوصلة والوصول إليها مضبوطين. | يوفر تحكمًا يدويًا مرنًا، لكن حجم الشعلة والحرارة قد يقيّدان الأعمال الدقيقة. | عادة أقل ملاءمة للأجزاء الحساسة، بحسب التطبيق والتجهيز. |
| القدرة على استيعاب فجوة الوصلة | محدودة، إلا إذا حسّنها الحشو أو تذبذب الحزمة أو تصميم الوصلة. | يمكن للمشغّل الماهر التكيف مع تفاوت معتدل. | أكثر تسامحًا غالبًا في وصلات التصنيع المعتادة. |
| قابلية تكرار النتيجة | مرتفعة محتملًا مع التثبيت وCNC والروبوتات والمعلمات الثابتة. | تعتمد على المشغّل ما لم تُؤتمت العملية. | قد تكون مرتفعة عند الأتمتة، مع خط لحام أعرض عادة. |
| الاستخدام الأنسب | تفاوتات ضيقة وتشوه منخفض ودفعات قابلة للتكرار. | الإصلاح والوصلات المتنوعة والدقة اليدوية. | التصنيع العام وترسيب كمية أكبر من معدن اللحام. |
عيوب شائعة في اللحام بالليزر الدقيق
|
العيب |
الأسباب المحتملة |
اتجاه التصحيح |
|---|---|---|
| انصهار غير مكتمل | طاقة منخفضة أو سرعة زائدة أو تركيز ضعيف أو تلوث أو خطأ في تتبع الوصلة. | تحقق من التركيز والمحاذاة، واضبط الطاقة أو السرعة ضمن نطاق مؤهل، وحسّن التنظيف. |
| اختراق زائد أو انثقاب | حرارة مفرطة أو حركة بطيئة أو فجوة كبيرة أو سند ضعيف. | قلل المدخل الحراري، وحسّن إسناد الوصلة وضبط الفجوة. |
| مسامية | تلوث أو تبخر الطلاء أو عدم استقرار ثقب المفتاح أو ضعف الحماية الغازية أو احتباس غاز. | حسّن التنظيف وتصريف الغازات والحماية واستقرار ثقب المفتاح. |
| تشققات | حساسية السبيكة أو التقييد المفرط أو التجمد السريع أو معدن حشو غير مناسب. | راجع خواص المعدن وتصميم الوصلة والتقييد ومعدن الحشو. |
| تناثر | عدم استقرار ثقب المفتاح أو خطأ التركيز أو قدرة زائدة أو تلوث. | ثبّت التركيز والقدرة، وحسّن تحضير السطح وتوصيل الغاز. |
| تشوه أو انحراف خط اللحام | حرارة زائدة أو تسلسل غير مناسب أو تثبيت ضعيف أو أخطاء معايرة أو رؤية. | خفّض الحرارة ووازن التسلسل وحسّن نقاط المرجع والتثبيت والمعايرة. |
كيفية تقييم عينة لحام دقيقة
- تحقق من مادة الإنتاج وسمكها وطلائها وتصميم الوصلة وطريقة تثبيتها.
- سجّل الماكينة والبصريات والتركيز والقدرة والسرعة والغاز والسلك وترتيب التجهيز.
- افحص موضع خط اللحام وعرضه وانتظامه وتغير اللون ونقص الامتلاء والتناثر.
- تحقق من عمق الاختراق أو الشكل الداخلي بمقطع عرضي أو وسيلة مناسبة أخرى.
- نفّذ اختبارات القوة والتسرب والكهرباء والتعب والأبعاد المطلوبة للمشروع.
- كرر التجربة على عدد كافٍ من القطع لتحديد التفاوت ونطاق المعلمات المقبول وقواعد ضبط التغييرات.
كيفية اختيار ماكينة لحام بالليزر للأعمال الدقيقة
ابدأ بالوصلة ومعايير قبولها وهدف الإنتاج. قد تناسب الأنظمة النبضية أو QCW النقاط والمكونات الصغيرة والإصلاحات التي تستفيد من قدرة ذروة عالية مع ضبط متوسط الحرارة. وقد تلائم أنظمة ليزر الألياف المستمرة الخطوط الأطول والحركة الأسرع والإنتاج المؤتمت. توفر الأنظمة المحمولة باليد مرونة، لكنها لا تضمن دقة تموضع ثابتة دون أدلة أو تجهيزات تثبيت. وتحسن أنظمة الطاولة الثابتة وCNC والروبوتات تكرار المسارات المبرمجة في الدفعات المنتظمة.
قيّم نطاق حجم البقعة وتشكيل النبضة أو تذبذب الحزمة وثبات القدرة والرؤية وتتبع خط اللحام وتغذية السلك والتبريد ومساحة العمل وإمكان التثبيت والغلاف الواقي وتسجيل البيانات. ولا تُدرج ماكينة في قائمتك النهائية إلا بعد أن تثبت الاختبارات المتكررة جودة الوصلة المطلوبة وسلامة التشغيل.
اعثر على الماكينة المناسبة لتطبيقك
الأسئلة الشائعة
ما مستوى الدقة الممكن في اللحام بالليزر الدقيق؟
تعتمد الدقة على الحزمة ونظام الحركة والتثبيت وتفاوتات الأجزاء وطريقة تحديد خط الوصلة. ولا تضمن مواصفة التموضع للماكينة وحدها دقة اللحام؛ تحقق من أداء العملية كاملة على عينات متكررة.
هل يناسب اللحام بالليزر الأجزاء شديدة الرقة أو الحساسة؟
نعم، إذا ضُبطت الطاقة والتركيز والإسناد والفجوة. وقد تساعد العملية النبضية والبقع الصغيرة والرؤية والتجهيزات الدقيقة على الحد من الانثقاب وخطأ التموضع، لكن يجب تأهيل الإعدادات على الأجزاء الحقيقية.
هل توفر ماكينة اللحام بالليزر المحمولة دقة كافية؟
قد تنتج الماكينة المحمولة خطوط لحام نظيفة، لكن دقة الحركة الحرة تعتمد على المشغّل وتوجيه الوصلة. وعندما تكون تفاوتات الموضع ضيقة، تُفضّل غالبًا تجهيزات التثبيت أو منصة ثابتة أو حركة CNC أو الروبوت.
هل يستطيع اللحام بالليزر استيعاب فجوات بين الأجزاء؟
ضمن نطاق مضبوط فقط. فقد يزيد سلك الحشو أو تذبذب الحزمة أو تعديل تصميم الوصلة قدرة العملية على استيعاب الفجوة، لكن الفجوات الكبيرة أو المتغيرة تقلل دقة اللحام واستقراره، ويجب اختبار الحل على عينات ممثلة.
أحدث المحتويات

هل تفضّل أن نتصل بك؟ شارك بياناتك ومتطلباتك أدناه.
لن تُستخدم بياناتك إلا للرد على هذا الطلب.