

كيفية منع تشوّه المواد أثناء القطع بالليزر: دليل شامل
فهرس المحتويات
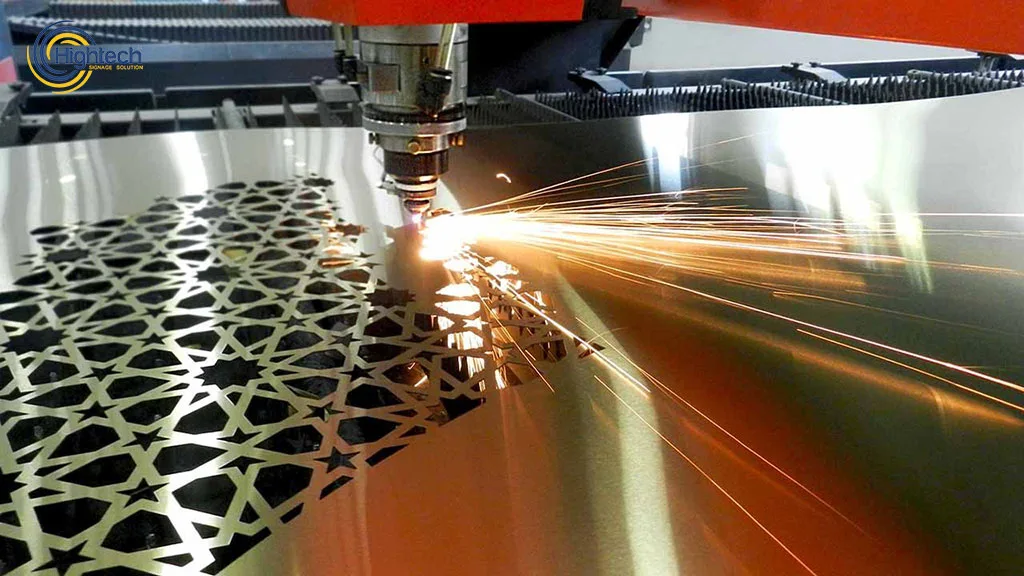
يُعد تشوّه المواد أثناء القطع بالليزر من التحديات التي تواجه المصنّعين عند قطع الأجزاء الرقيقة أو الدقيقة. يحدث التشوّه عندما يؤدي التسخين الموضعي إلى تمدد وانكماش غير متجانسين، أو إلى تحرر إجهادات سابقة في المادة. وقد يسبب حتى التشوّه الطفيف إخفاقاً في حدود التفاوت، أو ضعفاً في ملاءمة الأجزاء عند التجميع، أو زيادةً في الخردة وتكاليف الإنتاج.
يعتمد الحد من التشوّه على ثلاثة محاور: تخطيط مسار القطع وتسلسله، وضبط معلمات الليزر بما يلائم المادة والسماكة، وإدارة الحرارة والدعم الميكانيكي منذ مرحلة التصميم. وفهم سلوك الحرارة أثناء القطع وتطبيق هذه الإجراءات، بما في ذلك عند استخدام ماكينات القطع بليزر الألياف الضوئية، يساعد على تقليل الهدر والحفاظ على استواء الأجزاء ودقة أبعادها؛ لكن النتائج تعتمد على التطبيق ولا تُضمن بطريقة واحدة لكل المواد.
فهم الأسباب الفيزيائية للتشوّه أثناء القطع بالليزر
ينشأ التشوّه أثناء القطع بالليزر من تفاوت التسخين والتمدد والتبريد والانكماش، وقد يساهم أيضاً تحرر الإجهادات المتبقية أصلاً في المادة.
عندما يركّز الليزر الطاقة في مساحة صغيرة، ترتفع حرارتها وتتمدد بسرعة. وبعد انتقال الشعاع بعيداً، تبرد المنطقة وتنكمش. وإذا اختلفت هذه الدورة الحرارية من موضع لآخر في الصفيحة، فقد تنشأ إجهادات تؤدي إلى الانحناء أو التقوّس أو الالتواء، ولا سيما في المواد الرقيقة أو المعرضة للإجهادات المتبقية.
التمدد الحراري والمنطقة المتأثرة بالحرارة
يحدث التمدد في المنطقة المتأثرة بالحرارة لأن الليزر يسخّن موضعاً محدوداً أسرع من انتقال الحرارة إلى المادة المحيطة. ويسبب فرق درجات الحرارة تمدداً غير متساوٍ؛ وقد يؤدي الانكماش غير المتجانس عند التبريد إلى تشوّه دائم، بحسب المادة والهندسة والإجهادات السابقة.
تأثير الإجهادات الداخلية المتبقية في الصفائح المعدنية
تحمل كثير من الصفائح المعدنية إجهادات متبقية من الدرفلة أو التسوية أو المعالجة السابقة. وقد تتحرر هذه الإجهادات بشكل غير متساوٍ عند إزالة أجزاء من الصفيحة وتسخينها أثناء القطع بالليزر، فتزيد التشوّه حتى عندما تبدو معلمات القطع مناسبة.
لماذا تكون المواد الرقيقة أكثر عرضة للتشوّه؟
تملك المواد الرقيقة صلابةً انحنائية أقل لمقاومة الحركة أثناء التسخين والتبريد. وقد يجعلها ذلك أكثر حساسية لتغيرات الحرارة وتحرر الإجهادات مقارنةً بصفائح أكثر سماكة، وإن كان مقدار التشوّه الفعلي يتوقف على المادة وشكل الجزء والدعم وإعدادات القطع.
استخدام تخطيط المسار للحد من تشوّه المواد
يساعد تخطيط مسار القطع وتسلسله على توزيع الحمل الحراري والحفاظ على دعم الصفيحة أثناء التشغيل. فحتى مع اختيار القدرة والغاز المناسبين، قد يؤدي قطع تفاصيل متجاورة بالتتابع إلى تراكم الحرارة وإضعاف الهيكل المتبقي. ويمكن تجربة توزيع القطوع على مناطق متباعدة، مع مراعاة ثبات الأجزاء ومنع اصطدام رأس القطع بها؛ ثم التحقق من النتيجة بقطع اختباري لأن التسلسل الأمثل يختلف باختلاف التصميم والمادة.
اقرأ أيضاً: هل يمكن استخدام اللحام بالليزر على أي مادة؟
قاعدة القطع من الداخل إلى الخارج لتثبيت التفاصيل
يفيد قطع الفتحات والتفاصيل الداخلية قبل فصل المحيط الخارجي في كثير من التصاميم؛ إذ يبقي المادة المحيطة داعمةً للجزء مدة أطول. لكنه ليس قاعدة مطلقة: راجع احتمال سقوط الأجزاء الصغيرة أو ارتفاعها، وثبات الهيكل المتبقي، وتسلسل القطع الذي توصي به برمجيات الماكينة قبل اعتماده.
القطع المتباعد لإدارة توزيع الحرارة
يعتمد القطع المتباعد على الانتقال بين مناطق مختلفة من الصفيحة بدلاً من قطع تفاصيل متلاصقة كلها تباعاً. وقد يمنح المناطق المقطوعة وقتاً للتبريد ويحد من تراكم الحرارة موضعياً. ووازن ذلك مع زمن الحركة وثبات الصفيحة وخطر اصطدام الرأس بالأجزاء التي تحررت بالفعل.
توزيع القطع من الوسط إلى الخارج في المشاريع كبيرة الحجم
قد يناسب البدء قرب وسط الصفيحة ثم الانتقال تدريجياً نحو الأطراف بعض تصاميم الألواح الكبيرة لتوزيع القطع. لكن لا يوجد ضمان بأن هذا الاتجاه يمنع التقوّس دائماً؛ فاختيار التسلسل يتطلب النظر إلى مواضع التثبيت، والإجهادات المتبقية، وشكل الأجزاء، وإمكانية انزياحها أو ارتفاعها أثناء القطع.
التعشيق الذكي مع الحفاظ على هيكل داعم متين
يساعد التعشيق المدروس على إبقاء هيكل من المادة المحيطة بالأجزاء متماسكاً لأطول فترة ممكنة. وقد يحد تجنب كثافة القطوع المفرطة في منطقة واحدة من ضعف الدعم والحركة الحرارية، خصوصاً عندما تضم الصفيحة أجزاء كثيرة. اختبر عرض الهيكل المتبقي وتسلسل الفصل وفق نوع المادة والسماكة وأسلوب المناولة.
ضبط معلمات الليزر للحد من التشوّه
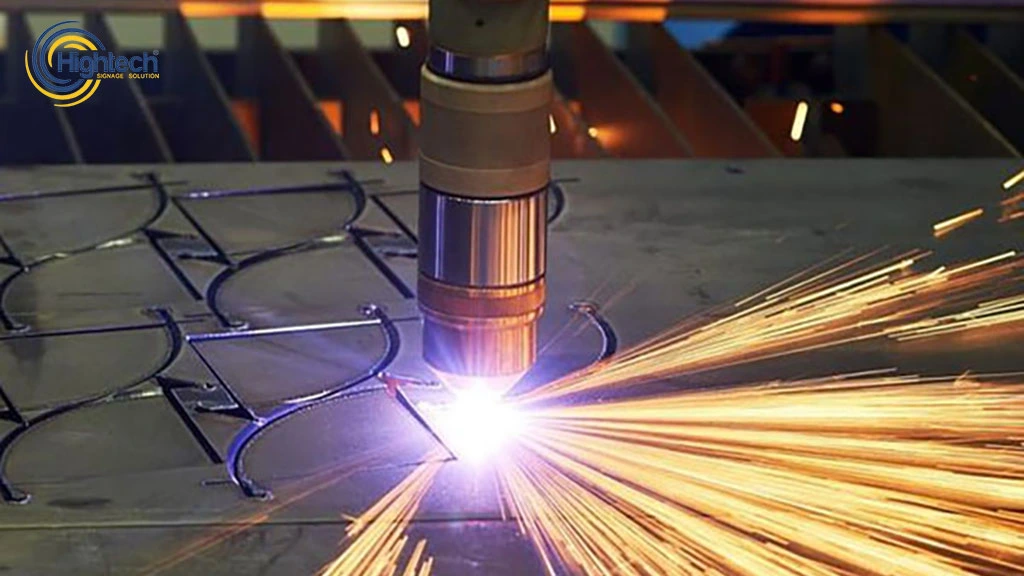
قد يقل التشوّه عند تجنب إدخال حرارة زائدة عبر ضبط معلمات القطع المناسبة. فحتى مع تحسين مسار القطع، قد تزيد الإعدادات غير الملائمة الإجهاد الحراري. الهدف هو تحقيق قطع كامل ومستقر بأقل إدخال حراري عملي، مع الحفاظ على جودة الحافة ودقة الأبعاد. اضبط القدرة والسرعة والبؤرة والغاز وفق بيانات الماكينة والمادة والسمك، ثم تحقق بقطع اختباري بدلاً من تطبيق وصفة موحدة.
الموازنة بين سرعة القطع ومدة تعرض المادة للحرارة
تؤثر سرعة القطع في مقدار الحرارة التي تتلقاها المادة. فالسرعة البطيئة جداً قد تزيد التسخين الموضعي، بينما قد تسبب السرعة العالية جداً قطعاً غير مكتمل أو حافة خشنة. ويمكن أن يساعد رفع السرعة ضمن نطاق القطع المستقر على تقليل زمن التعرض للحرارة، بشرط تأكيد جودة القطع وعدم تجاوز حدود العملية.
القطع النبضي مقابل الشعاع المستمر في الأشكال المعقدة
قد يحد القطع النبضي من إدخال الحرارة في بعض تطبيقات القطع الدقيق بتوصيل الطاقة على دفعات، لكنه ليس متاحاً أو أفضل في كل ماكينة أو مادة. وعند التفاصيل الدقيقة والزوايا الحادة والمقاطع الرقيقة، قارن النمط النبضي بالنمط المستمر وفق إمكانات الجهاز وجودة الحافة والسرعة والتشوّه المقاس، واتبع وصفات العملية المعتمدة.
دقة موضع البؤرة والتحكم في عرض شق القطع
يساعد ضبط موضع البؤرة المناسب للمادة والسماكة على تركيز الطاقة في منطقة القطع وتحسين استقرار الشق. وقد يؤدي سوء الضبط إلى توسيع المنطقة المتأثرة بالحرارة أو تدهور الحافة وزيادة خطر التشوّه. لا تفترض أن أصغر عرض للشق هو الأفضل دائماً؛ تحقق من جودة القطع والمتطلبات البعدية وفق تعليمات الماكينة.
اختيار الغاز المساعد للحد من تشوّه المواد
يؤثر اختيار الغاز المساعد في آلية القطع وإزالة المصهور وجودة الحافة، وبالتالي في الإدخال الحراري المحتمل. وينبغي اختيار الغاز والضغط والنقاوة بحسب المادة والسماكة والمخرجات المطلوبة وإرشادات الماكينة؛ فلا يكفي تبديل الغاز وحده لضمان منع التشوّه. وقد تساعد المقارنة العملية بين الأكسجين والنيتروجين أو الهواء، حيث تسمح العملية بذلك، على إيجاد توازن بين الجودة والسرعة والتكلفة والتشوّه.
متى يكون النيتروجين أنسب من الأكسجين للتحكم الحراري؟
لا يضيف النيتروجين حرارة تفاعل الأكسدة التي قد يضيفها الأكسجين إلى عملية القطع، ولذلك قد يكون مناسباً عند الحاجة إلى حواف أقل أكسدة وتقليل أثر الحرارة، كما في بعض تطبيقات الفولاذ المقاوم للصدأ أو الصفائح الرقيقة. لكن النتيجة تعتمد على قدرة الليزر والسماكة والضغط والسرعة؛ ولا يمكن الجزم بأنه يمنع التشوّه في كل حالة.
دور الغاز الخامل عالي الضغط في إخراج المصهور
يساعد تدفق الغاز الخامل بالضغط المناسب على طرد المعدن المنصهر من شق القطع دون إضافة حرارة تفاعل الأكسدة. وقد يدعم ذلك قطعاً مستقراً ويحد من بعض مصادر التشوّه، لكن تأثير التبريد الفعلي يتغير بحسب الإعدادات والهندسة؛ ولا يغني الضغط العالي وحده عن ضبط القدرة والسرعة والدعم.
ضبط تدفق الغاز للحفاظ على ثبات القطع
يساعد تدفق الغاز المستقر والموجّه جيداً على طرد المصهور والحفاظ على اتساق القطع. وقد يسبب التدفق غير الكافي أو غير المنتظم تفاوتاً في الحافة وإعادة قطع المنطقة، ما يزيد الحمل الحراري. افحص الفوهة وتمركزها والضغط ونقاوة الغاز، ولا تفترض أن زيادة التدفق دائماً تقلل التشوّه.
استراتيجيات التصميم للحد من التشوّه أثناء القطع بالليزر
يساعد تصميم الجزء وتوزيعه على الصفيحة في التحكم بالدعم وتوزيع الحرارة أثناء القطع. فحتى مع ضبط إعدادات الماكينة، قد تزيد التفاصيل المتقاربة أو الأجزاء الطويلة الرفيعة أو الفصل المبكر عن الهيكل المحيط احتمال الحركة والتشوّه. ويمكن مراجعة مواضع الوصلات الدقيقة وتسلسل القطع والمسافات بين الأجزاء في ملف التصميم، ثم تأكيد النتيجة على المادة الفعلية قبل الإنتاج الكمي.
استخدام الوصلات الدقيقة والألسنة لتثبيت الأجزاء
تبقي الوصلات الدقيقة أو الألسنة الجزء متصلاً بهيكل الصفيحة خلال القطع، وقد تمنع سقوطه أو ارتفاعه أو تحركه المفاجئ. لكنها لا تلغي الإجهادات الداخلية أو تضمن الاستواء؛ وحدد عددها ومواضعها بحسب شكل الجزء والسماكة وطريقة إخراجه، مع احتساب أثر إزالتها لاحقاً على الحافة.
إضافة أضلاع التقوية وسمات التصميم الداعمة
قد تزيد أضلاع التقوية صلابة بعض الأجزاء الرقيقة، فتحد من حركتها بعد فصلها عن الصفيحة. لكن إضافتها قرار تصميمي يعتمد على وظيفة الجزء وطريقة تصنيعه وتجميعه؛ وهي ليست علاجاً عاماً للتشوّه أثناء عملية القطع نفسها.
- زيادة الصلابة الموضعية: قد تساعد الأضلاع المصممة جيداً المقاطع الرقيقة على مقاومة الانحناء.
- توزيع الأحمال والإجهادات: يمكن للشكل المناسب أن يقلل تركّز الإجهاد في منطقة ضعيفة، بعد التحقق من تأثيره على الوظيفة.
- دعم الأجزاء الكبيرة أو الممدودة: قد تستفيد الأشكال الطويلة والضيقة من تعزيز الصلابة أو من وسائل تثبيت مناسبة.
- الحد من تشوّه الصفائح الرقيقة: يمكن للصلابة الإضافية أن تساعد بعض الأجزاء الخفيفة، لكن أثرها يتوقف على التصميم والإجهادات والعملية.
إدارة كثافة الثقوب وأنماط التثقيب الشبكية
قد تقلل كثافة الثقوب العالية صلابة الجزء أو الهيكل المتبقي، فتزيد احتمالات الحركة عند التسخين أو تحرر الإجهاد. ويمكن تجربة زيادة المسافات بين الثقوب أو تقسيم نمط القطع إلى مراحل مع الحفاظ على المتطلبات الوظيفية للجزء، ثم فحص الاستواء والحدود البعدية الناتجة.
مناولة المواد على نحو يحد من التشوّه
تبدأ إدارة التشوّه قبل تشغيل الليزر: افحص استواء الصفيحة وحالتها، ووفر لها دعماً مناسباً، وحدد طريقة التثبيت التي يجيزها دليل الماكينة. فقد تُدخل المناولة غير السليمة انحناءً مسبقاً أو تسمح بحركة غير مضبوطة أثناء القطع. ويساعد اختيار السرير ووسائل الإمساك الملائمة للمادة والهندسة على تحقيق ثبات أفضل، لكنه لا يزيل بالضرورة الإجهادات المتبقية داخل الصفيحة.
أفضل ممارسات التخزين لتجنب انحناء الصفيحة قبل القطع
خزّن الصفائح وفق تعليمات المورّد مع دعم كافٍ يحافظ على استوائها ويتجنب الانثناء أو التلف. وقد يؤدي التخزين غير المتوازن أو غير المناسب إلى انحناء ظاهر قبل القطع. افحص الصفيحة قبل التشغيل؛ فالإجهادات المتبقية من تصنيعها قد توجد حتى عند تخزينها بصورة سليمة.
اختيار طاولة ذات دعامات نقطية أو سطح خلوي بحسب التطبيق
تختلف مزايا الطاولات ذات الدعامات النقطية والأسطح الخلوية بحسب الماكينة والمادة وحجم الأجزاء. وقد توفر دعماً جيداً أو تقلل تلامس المادة مع السطح، لكن اختيارها يجب أن يراعي شفط الأبخرة وانعكاس الشعاع وثبات الأجزاء وإمكانية سقوطها. استخدم الطاولة الموصى بها للطراز والتطبيق، ولا تفترض أن تقليل نقاط التلامس أو زيادة تدفق الهواء يمنع التشوّه دائماً.
استخدام وسائل تثبيت مناسبة للمادة والماكينة
قد تساعد المغناطيسات مع المواد الحديدية المناسبة، أو وسائل تثبيت ميكانيكية وأثقال منخفضة الارتفاع عند السماح بها، على الحد من ارتفاع الصفيحة أو اهتزازها. لكن المغناطيسات لا تثبّت الألومنيوم أو الأكريليك، وقد تعترض الأثقال مسار الرأس أو تتعرض للحرارة. لا تستخدم أي وسيلة تثبيت إلا إذا أجازها مصنّع الماكينة وثبت خلو مسار القطع منها؛ وتجنب فرض قيود تُحدث إجهادات أو تعيق التمدد الحراري.
استكشاف التشوّه بحسب نوع المادة أثناء القطع بالليزر
تستجيب المواد للحرارة بطرق مختلفة؛ لذا ينبغي ربط معالجة التشوّه بخصائص كل مادة وطريقة قطعها. تختلف استجابة الفولاذ المقاوم للصدأ والألومنيوم واللدائن للحرارة المركزة، وقد يؤدي تطبيق وصفة واحدة على الجميع إلى انحناء أو تدهور الحافة أو ضعف مطابقة الجزء للمواصفات.
الفولاذ المقاوم للصدأ: الحد من آثار التمدد الحراري
قد تتشوّه صفائح الفولاذ المقاوم للصدأ الرقيقة بفعل الحرارة وتحرر الإجهادات المتبقية. ولتقليل الخطر:
- حسّن تسلسل القطع: وزّع القطوع بين مناطق الصفيحة عندما يكون ذلك مناسباً لتجنب تراكم الحرارة موضعياً.
- اضبط معلمات الليزر: اختبر القدرة والسرعة والبؤرة للقطوع الدقيقة مع الحفاظ على قطع كامل وحافة مقبولة.
اختر الغاز المساعد المناسب: قد يحد النيتروجين من أكسدة الحافة مقارنةً بالأكسجين، لكن تأثيره على التشوّه يعتمد على ظروف العملية ويحتاج إلى تحقق.
الألومنيوم: التعامل مع سرعة انتقال الحرارة
ينقل الألومنيوم الحرارة بسرعة، وقد تتأثر أجزاؤه الرقيقة بالتمدد أو الإجهادات المتبقية أو نقص الدعم. خطوات قابلة للاختبار:
- اضبط سرعة القطع والبؤرة: قلل زمن التسخين غير الضروري مع الحفاظ على نفاذ القطع وجودة الحافة.
- خطط لنقاط الاختراق: تجنب حشد بدايات القطع وتوقفاته في منطقة صغيرة إذا زادت الحرارة أو أثرت في الحافة.
وفّر دعماً وتثبيتاً مناسبين: استخدم وسائل معتمدة للماكينة والمادة لمنع ارتفاع الصفيحة؛ فالمغناطيس العادي لا يثبت الألومنيوم.
اللدائن والأكريليك: تجنب انصهار الحواف وتشوهها
تلين اللدائن الحرارية والأكريليك تحت تأثير الحرارة، وقد تنحني أو تلتف حوافها. وللحد من ذلك:
- اختبر نمط القطع الملائم: قد يفيد النمط النبضي في بعض التطبيقات، لكن لا تستخدمه افتراضياً؛ فالجودة تعتمد على المادة والجهاز وإعدادات القطع.
- اختر سطح الدعم المناسب: استخدم طاولة وارتفاعاً بؤرياً موصى بهما للأكريليك، مع مراعاة شفط الأبخرة وتقليل الانعكاس الخلفي، بدلاً من رفع الصفيحة عشوائياً.
اضبط ترتيب القطع: قد يساعد قطع التفاصيل الداخلية أولاً في بقاء الجزء مدعوماً، لكن تحقق من ثبات القطع الصغيرة واحتمال تحركها قبل اعتماد التسلسل.
اعثر على الماكينة المناسبة لتطبيقك
الأسئلة الشائعة
١. ما أسباب التشوّه أثناء القطع بالليزر؟
قد ينشأ التشوّه من إدخال حرارة زائدة، أو إعدادات غير ملائمة، أو ضعف دعم المادة، أو تفاوت التبريد، أو تحرر إجهادات متبقية فيها أثناء القطع.
٢. كيف يمكن الحد من التشوّه خلال عملية القطع بالليزر؟
خطط لتسلسل القطع، واضبط المعلمات بحسب المادة، واختر الغاز المساعد المناسب، واستخدم الوصلات الدقيقة أو الألسنة عند الحاجة، مع توفير دعم وتثبيت معتمدين والتحقق من النتيجة بقطع اختباري.
٣. هل يؤثر سرير ماكينة الليزر في التشوّه؟
نعم، قد يؤثر نوع السرير في دعم الصفيحة وتدفق الهواء والانعكاسات وثبات الأجزاء. اختر السطح الذي توصي به الشركة المصنّعة للمادة والتطبيق؛ فالسطح الخلوي أو ذو الدعامات النقطية ليس مناسباً تلقائياً لكل عملية.
٤. هل يمكن أن تتشوّه جميع المواد أثناء القطع بالليزر؟
يمكن لكثير من المواد أن تتشوّه إذا لم تُضبط الحرارة والدعم والإجهادات جيداً، لكن درجة القابلية تختلف باختلاف المادة والسماكة والشكل وطريقة القطع؛ وقد تكون الصفائح الرقيقة وبعض اللدائن أكثر حساسية.
أحدث المحتويات

هل تفضّل أن نتصل بك؟ شارك بياناتك ومتطلباتك أدناه.
لن تُستخدم بياناتك إلا للرد على هذا الطلب.